
 Главная

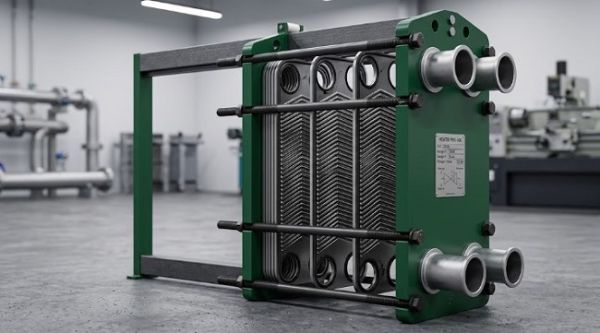
Разборка пластинчатого теплообменника — это не просто механический процесс извлечения элементов из рамы. Это точная инженерная процедура, от которой зависит дальнейшая эффективность узла и срок его службы. Ошибки, допущенные на этапе демонтажа, приводят к деформации уплотнений, повреждению направляющих и, как следствие, к падениям КПД или полному отказу оборудования. Инженеры часто недооценивают сложность этой операции, считая её тривиальной. Однако статистика сервисных выездов показывает, что до 30% рекламаций по работе теплообменника связаны именно с некорректной сборкой или повреждением пластин при разборке.
Порядок действий должен быть строго регламентирован. Перед началом работ необходимо слить рабочую среду, сбросить давление и промыть контуры. Нельзя начинать демонтаж, пока внутри остаются остатки теплоносителя, особенно если это агрессивные химические реагенты. Первым элементом, который снимается, является верхняя направляющая штанга. Обычно достаточно ослабить четыре болта крепления, но важно не выкручивать их до конца, чтобы штанга не упала и не повредила нижние опоры. Затем снимается подвижная головка. Здесь ключевой момент — сохранение соосности. Если вырвать головку рывком, можно погнуть штоки поршневых механизмов, если они предусмотрены конструкцией, или повредить резьбу регулировочных болтов.
Следующий этап — снятие фиксаторов и извлечение пластин. Пластины извлекаются по одной, строго в том порядке, в котором они были установлены. Нумерация на пластинах помогает избежать путаницы, но полагаться только на неё нельзя. Лучше сразу складывать их в специально подготовленный поддон, разделяя на ряды по контурам уплотнений. Смешивание пластин с разными профилями каналов приводит к тому, что при обратной сборке герметичность будет нарушена. Плотность прилегания уплотнительных канавок должна быть идеальной. Любое искажение формы пластины, даже на сотые доли миллиметра, создаёт зону протечки.
Типичная ошибка первого порядка — использование металлических инструментов для извлечения пластин. Стальной шпатель или отвёртка легко оставляют борозды на поверхности нержавеющей стали AISI 316L. Эти микроповреждения становятся очагами коррозии и местами отрыва уплотнений. Используйте только пластиковые или титановые лопатки. Вторая распространённая ошибка — игнорирование состояния уплотнительных канавок. После снятия каждой пластины необходимо визуально проверить канавку на наличие остатков старого клея, заусенцев или деформаций. Если канавка повреждена, новая прокладка не ляжет герметично, и теплообменник даст течь уже после первого пуска.
Третья ошибка — неправильная очистка. Многие операторы пытаются отбить накипь ударными методами, используя молоток или кувалду по раме. Это недопустимо. Ударная волна передаётся на пластины, вызывая их микро-деформацию. Для очистки применяют гидродинамические аппараты высокого давления или химические ванны. Давление воды при мойке не должно превышать 150 бар, а температура раствора — 60 °C. При жёсткости воды 7 °Ж слой накипи за сезон может достигать 0,5 мм, что снижает коэффициент теплопередачи на 15-20%. Если использовать химический метод, концентрация кислоты подбирается исходя из состава отложений, обычно это 3-5% раствор азотной кислоты. Время выдержки — не более 30 минут.
Четвёртая ошибка — небрежность при проверке прижимной плиты. Прижимная плита имеет резьбовые отверстия для стяжных болтов. Если там есть старая краска, ржавчина или мусор, болт не затягнется до нужного момента. Момент затяжки для болтов диаметром М16 составляет около 120 Н·м. Невозможность достичь этого значения из-за загрязнения резьбы означает, что пластины не будут прижаты с требуемым усилием. Результат — протечка между пластинами или утечка через уплотнения. Перед сборкой резьбу необходимо очистить, смазать высокотемпературной смазкой и проверить калибром.
Пятая ошибка — игнорирование геометрии рамы. Рама теплообменника разборный пластинчатый теплообменник со временем может деформироваться под нагрузкой. Перед установкой новых пластин необходимо замерить внутренние габариты рамы. Если ширина рамы увеличилась более чем на 2-3 мм относительно заводских спецификаций, требуется ремонт или замена рамы. Установка пластин в расширенную раму приведёт к тому, что они будут болтаться, вибрировать и быстро выйдут из строя.
Шестая ошибка — неправильная фиксация верхней штанги. После сборки пакета пластин необходимо установить верхнюю направляющую. Она должна свободно скользить по штокам, но не иметь люфта. Если штанга перекошена, пластины в пакете будут сжаты неравномерно. Это создаст зону повышенного давления с одной стороны и разряжения с другой. В зоне разряжения может начаться кавитация, которая за 1000 часов работы полностью разрушит кромки пластин.
Седьмая ошибка — отсутствие маркировки. После разборки элементы необходимо маркировать. На раме, головке, штанге и каждой пластине ставят метки, соответствующие схеме сборки. Это экономит время при обратной сборке и исключает риск перепутать ряды. Без маркировки вероятность ошибки возрастает до 40%.
Восьмая ошибка — нарушение технологии затяжки. Болты затягиваются не последовательно, а по диагонали, в несколько проходов. Первый проход — 30% от итогового момента, второй — 60%, третий — 100%. После полной затяжки необходимо выждать 15-20 минут, так как материал пластин и рамы имеет свойство «устаканиваться». Затем затяжку повторяют. Этот шаг часто пропускают, что приводит к ослаблению соединения через неделю эксплуатации.
Девятая ошибка — использование старых уплотнений. Даже если прокладка выглядит целой, её эластичность со временем снижается. После 3-5 циклов разборки-сборки уплотнение теряет способность компенсировать температурные расширения. Всегда используйте новые прокладки. Экономия на прокладке в 50 рублей приводит к потере десятков тысяч рублей из-за утечки теплоносителя.
Десятая ошибка — отсутствие контрольной сборки. После установки всех пластин необходимо проверить их подвижность. Пакет должен сжиматься свободно, без заеданий. Если пластины заклинило, значит, нарушена последовательность или попала грязь. Разборка заново займёт время и увеличит риск повреждения элементов.
Процесс разборки требует внимания к деталям. Каждый шаг должен быть выполнен аккуратно. Отклонение от инструкции даже на 5% может привести к снижению КПД на 10%. Инженер должен понимать физику процесса: теплообменник работает под давлением, температурой и вибрацией. Любой дефект, допущенный при обслуживании, будет усиливаться с каждым циклом нагрузки. Поэтому строгое соблюдение технологии — это не бюрократия, а необходимость.
Практика показывает, что правильная разборка и сборка продлевают срок службы теплообменника на 3-5 лет. Неправильная — сокращает его вдвое. Разница очевидна. Не пренебрегайте правилами. Они написаны на основе многолетнего опыта и расчётов. Следуйте им, и оборудование будет работать стабильно.